
 中文简体

蒸気ドラム上の 1 つの過大なバネ式安全リリーフバルブにより、発電所全体が停止する可能性があります。ブリーフケースほどの大きさのこの 1 つのデバイスが、過圧保護の負担全体を担っています。しかし、ほとんどの調達エンジニアは、致命的な故障が発生してフルタイムの危機に陥るまで、選定時間の 10% 未満をリリーフバルブ自体に費やしています。このガイドでは、意思決定プロセスを 5 つの実行可能なステップにまとめています。動作原理の理解、バルブ タイプの比較、ASME および API 要件の解読、材料とプロセス流体の適合、総所有コストの定量化です。
バネ式安全リリーフバルブの仕組み
バネ式安全リリーフバルブは、ディスクに作用するプロセス圧力に対して圧縮コイルバネのバランスをとります。スプリングのプリロードによって開口点が設定されます。システム圧力が設定圧力を超えると、ディスクが上昇し、バルブが排出されます。この関係は単純です。 F_spring = P_set × A_disc ここで、A_disc は入口圧力にさらされるディスクの有効面積です。ディスクが上昇すると、より広い領域 (多くの場合ディスク面全体) が流れる流体にさらされるようになり、圧縮性流体の安全弁によく見られる急速なポップオープン特性が生じます。
シーケンスは予測可能なサイクルに従います。圧力が上昇して設定値を超えると、ディスクが割れ始めます。ガスまたは蒸気のサービスでは、露出面積が急激に増加するため、ディスクは設定値を 3 ~ 5% 上回る範囲で完全に開きます。ただし、液体サービスバルブでは、液体は非圧縮性であり、突然のフルリフトによって破壊的なウォーターハンマーが発生する可能性があるため、より緩やかな開きが使用されます。過圧現象が治まった後、システム圧力がブローダウン レベル (通常、圧縮性流体の場合は設定圧力より 2 ~ 7%、液体の場合は 10 ~ 20%) を下回ると、バルブは再着座します。
従来のベローズとバランスのとれたベローズという 2 つの内部形状が性能を左右します。従来のバルブはディスク領域全体が入口圧力にさらされているため、吐出側の背圧の影響を受けやすくなっています。バランスの取れたベローズ設計では、ベローズ要素を使用してディスクを背圧から隔離します。これは、リリーフ出口が共通のフレアヘッダーまたは密閉ブローダウンシステムに接続されている場合に不可欠です。多くのスプリング式安全リリーフバルブは、内部スプリングモジュールを交換するだけで従来型からベローズに変換できます。これは、ブラウンフィールドアプリケーションにおけるコスト効率の高いアップグレードパスです。
ばね式バルブ、パイロット操作バルブ、ベローズバルブ: 並べて比較
3 つのリリーフバルブ技術が市場を支配しており、それぞれが異なる制約の下で優れています。ばね式設計は、外部電源なしで完全に開くことができ、ベローズを装備した場合の高い背圧に耐えられるため、依然として最も一般的です。対照的に、パイロット操作バルブは、小さなパイロット バルブを使用して上流の圧力を感知し、システム媒体を指示してメイン バルブを開きます。これにより、よりタイトなブローダウン (多くの場合 2%) が実現され、設定値までほぼ全容量が維持されます。トレードオフは複雑さです。パイロット バルブにより、小さなフィルター、感知ラインが追加され、潜在的な漏れ経路が増加します。
ベローズ バルブは、スプリング構成またはパイロット構成で使用される場合でも、金属製またはエラストマー製のベローズを追加して、スプリングとガイドをプロセス流体から保護します。スプリングの製品汚染により即座に設定値のドリフトが発生するような腐食性のサービスでは、これは交渉の余地がありません。以下に、典型的な 2 インチのオリフィス、150 ポンドクラスの蒸気アプリケーションの主要パラメータを直接比較します。
| パラメータ | スプリング式(従来品) | スプリング式(ベローズ) | パイロット操作 |
|---|---|---|---|
| ブローダウン範囲 | 5~7% | 5~7% | 2~3% |
| 背圧制限 (設定の%) | 10% | 50% | 70% |
| 吐出係数Kd | 0.975 | 0.975 | 0.975 |
| 設定圧力90%での漏れ | ゼロ(メタルシート) | ゼロ(メタルシート) | ゼロ(ソフトシートまたはメタルシート) |
| 最小入口圧力損失 | 3% | 3% | 1% |
| 相対的な設置コスト | 1.0× (ベースライン) | 1.4倍 | 2.2倍 |
安定した背圧による蒸気およびクリーンガスのサービスの場合、バネ式ベローズバルブは性能とコストの最適なバランスを提供します。非常に低いリシート圧力を必要とする液体サービスやアプリケーションでは、パイロット操作バルブが非常に価値があります。従来のスプリング式安全リリーフバルブは、背圧が設定圧力の 10% 未満にとどまるスタンドアロンのベントスタックや非腐食性流体に最適です。 ダクタイル鋳鉄製バネ式リリーフバルブ 水、脈動のない液体、低圧蒸気に対してこのプロファイルを満たし、ベローズの追加コストを発生させることなく堅牢な保護を提供します。
ASME セクション I とセクション VIII: スプリング式バルブの違い
ASME 認定は単一のパスポートではなく、著しく異なる要件を持つ 2 つの並行したパスに分かれています。セクション I ではボイラーについて説明します。セクション VIII は圧力容器を規定します。この区別は、設定圧力許容差、ブローダウン許容範囲、およびバルブに必要な容量認証の種類において最も重要です。ボイラーヘッダーにセクション VIII バルブを選択すると、モデル番号が正しいように見えても、取り付けが不適合になる可能性があります。
| 要件 | ASME セクション I (ボイラー) | ASME セクション VIII (圧力容器) |
|---|---|---|
| 圧力許容差を設定する | ±1% (または±15 psi のどちらか大きい方) | ±3% (または 70 psig 以下の場合は ±2 psi) |
| ブローダウン許容帯域 | 2 ~ 4 psi (規制によっては 2 ~ 4%) | 特に義務付けられていない。通常は 5 ~ 10% |
| 能力認証 | UG-131 に基づくフルリフト流量テストは、ASME 指定の観察者が立ち会う必要があります。 | Office of Licensed Engineer (OLE) の能力テストが受け入れられます。管理オーバーヘッドの削減 |
| 容器あたりのバルブ数 | 少なくとも 1 つのバルブ。複数のバルブは、組み合わせた容量が需要を満たす場合にのみ許可されます | 複数のバルブを使用できます。 MAWP の 105% まで許容される時差設定圧力 |
| 物質的な制限 | ブロンズトリムを備えた炭素鋼ボディは 406°F 以上で使用しないでください。過熱器出口には鋳鉄の使用を禁止 | 幅広い材料オプション。鋳鉄はクラス 125 および 250 定格まで許容されます |
セクション I の刻印が入ったバネ式安全リリーフバルブは、遮断バルブを介在させずにボイラーノズルの 2 フィート以内に取り付ける必要があります。セクション VIII バルブはさらに下流に配置できますが、よくある間違いは、セクション I バルブを下流の分離容器に取り付けることです。不一致は管轄区域の検査中に違反を引き起こし、多くの場合、緊急バルブの交換が必要になります。地域暖房プラントの大型貯湯タンクなど、まさに境界線で動作するシステムの場合、厳密に要求されていない場合でも、多くのエンジニアは追加の安全マージンを求めてデフォルトでセクション I 認定を取得しています。
材料選択ガイド: 炭素鋼、ステンレス鋼、PTFE ライニングバルブ
ばね式安全リリーフバルブの本体とトリムの材質によって、腐食性製品の最初のバッチに耐えられるか、数週間以内に静かに故障するかが決まります。炭素鋼 (ASTM A216 WCB)、ステンレス鋼 (ASTM A351 CF8M)、PTFE ライニングダクタイル鋳鉄の 3 つの材料グループが産業用途の 90% をカバーしています。決定は、温度、腐食速度、およびプロセス流体が軽度の鉄汚染を許容できるかどうかによって決まります。
| サービス媒体 | 炭素鋼 (WCB) | ステンレス鋼 CF8M(316L相当) | PTFEライニングダクタイル鋳鉄 |
|---|---|---|---|
| 200℃飽和蒸気 | はい。凝縮水の pH >7 の場合、寿命は 20 年 | はい。塩化物が存在しない限り追加の利点はありません | いいえ。最高使用温度 150°C |
| 30%塩酸、25℃ | いいえ。腐食速度 >5 mm/年 | 推奨されません。停滞した酸での孔食 | はい。ゼロメタルコンタクト |
| 乾燥窒素、300 psig、周囲温度 | はい。腐食の心配なし | はい。オーバースペック、高コスト | 必要ありません |
| 水酸化ナトリウム 20%、80℃ | はい。残留応力が存在する場合、50℃を超えると応力腐食割れの可能性がある | はい。優れた耐性 | はい。ただし、温度での NaOH 透過率を確認してください |
| 90℃の脱イオン水 | はい。鉄のピックアップは電子機器には受け入れられない可能性があります | はい。超高純度システムに推奨 | はい。適していますが、低圧用途に限定されます |
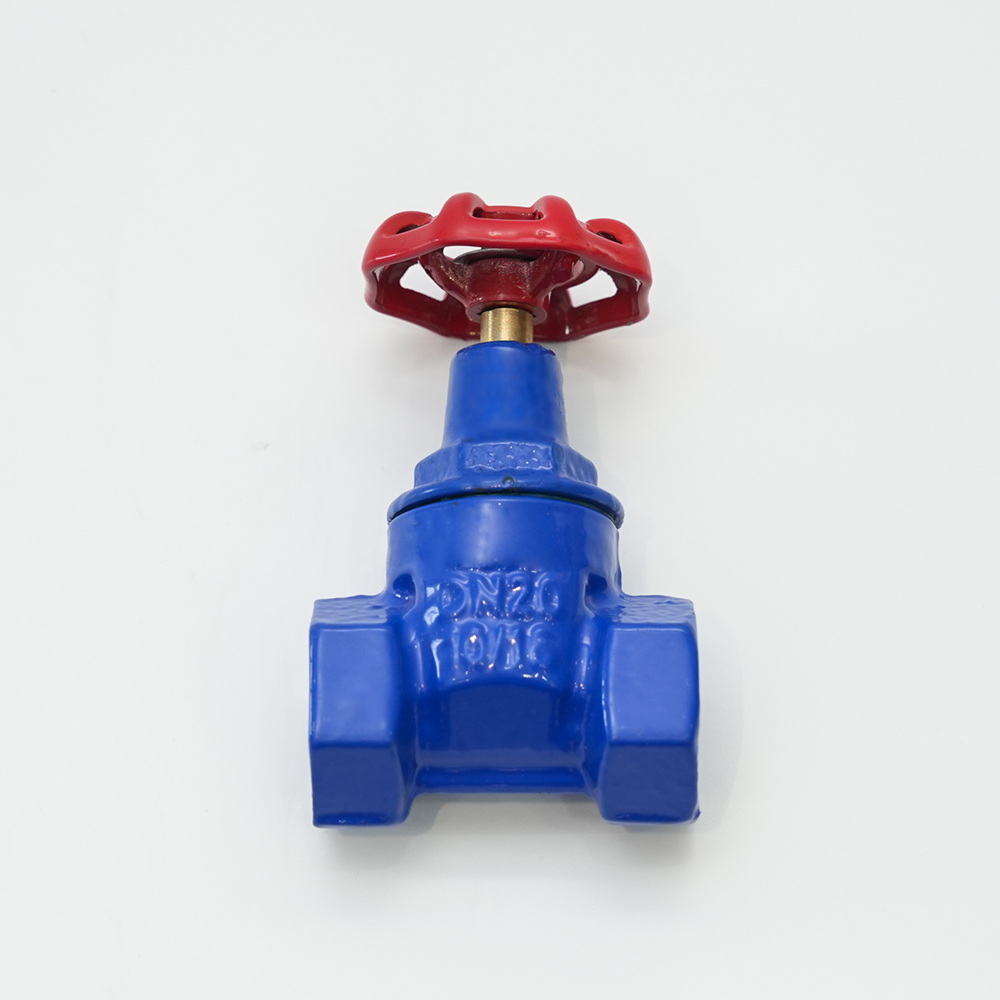
炭素鋼は、中程度の温度の蒸気、空気、および中性液体に対するデフォルトの選択肢として引き続き使用されます。設置ポンドあたりのコストは最も低く、スペアパーツはどこでも入手可能です。 プロセスが鉄汚染を許容できない場合、または 50 ppm を超える塩化物が存在する場合には、ステンレス鋼の使用が義務付けられます。 などの PTFE ライニングバルブ ダクタイル鋳鉄製ゲートバルブ 完全なフッ素ポリマーライニングを備えているため、金属の露出は完全に排除されますが、温度と圧力のディレーティングが必要です (通常、150°C での冷間加工圧力の 10%)。攻撃的な酸または混合化学廃棄物の流れの場合、ライン付きオプションは四半期ごとのバルブ交換を回避することで、多くの場合 6 か月以内に回収できます。
インストールのベスト プラクティス: 避けるべき 5 つの重大な間違い
最適に校正されたバネ式安全リリーフバルブであっても、正しく取り付けられていない場合は、性能が低下します。長年にわたる工場監査の結果、リリーフ能力を損なったり摩耗を促進したりする 5 つのエラーが繰り返し発生していることが判明しました。
- 非垂直方向。 ばね式安全リリーフバルブは、真の垂直から 2 度以内に取り付ける必要があります。 3 度を超えると、ディスクがガイドにくっついて開きが遅れ、ブローダウンが増加します。フランジボルトを締める前に、水準器が組み込まれた取り付けブラケットを取り付けるか、レーザー位置合わせツールを使用してください。
- 吐出配管背圧が設定圧力の10%を超えている。 従来のバルブでは、背圧がディスクを閉じる力に直接加わり、実際の設定値が上昇します。排出ヘッダーがブローダウン中に 15 psig で動作するフレア システムに接続されている場合、100 psig に設定されたバルブは実質的に 115 psig で開きます。解決策は、ベローズ付きのバルブに切り替えるか、排出ラインを大きくして背圧を設定の 10% 未満に保つことです。
- 入口圧力損失が 3% 以上。 コード (ASME VIII) では、容器とバルブ入口の間の回復不能な圧力損失が設定圧力の 3% を超えないことが要求されています。長くてサイズが小さいインレットラインや、ブローダウンバイパスのないフルボアストレーナでは、損失が簡単に 5% を超えて、バルブがバタつき、シートとディスクに衝撃を与える急速な開閉サイクルが発生する可能性があります。インレットパイプ径をワンサイズ大きくするか、スプールピースを短くして制限内に収めてください。
- ブロックバルブが誤って閉じたままになった。 保護容器とリリーフバルブ入口の間に設置されているストップバルブはロックするか、車の密閉状態で開いて毎月検査する必要があります。 ASME の事例履歴には、1 回のロックアウトミスにより複数のボイラー爆発が発生したことが記録されています。可能であれば、制御室の DCS に配線された近接センサーを使用します。
- 互換性のない環境でのばね材料の混合。 標準的なばね鋼 (クロムシリコン) は、50 ppm を超える H2S サービスでは急速に腐食し、ばねの緩和と設定値のドリフトにつながります。サワーサービスでは、インコネル X-750 またはハステロイ C-276 スプリングをご指定ください。 600 ドルの加算器は 6,000 ドルのバルブを保護し、さらに重要なことに、その背後にある 100 万ドルの容器を保護します。
よくある故障のトラブルシューティング: 漏れ、びびり、シートの摩耗
バネ式安全リリーフバルブが設定圧力の 85% で漏れ始めたり、テスト中にガタガタしたりする場合、根本的な原因はほとんどの場合機械的であり、校正エラーではありません。体系的なトラブルシューティングは、シートの漏れ、ディスクの不安定性 (チャタリング)、材料の劣化という論理的な連鎖に従います。
| 症状 | 最も考えられる原因 | 是正措置 |
|---|---|---|
| 周囲温度で設定圧力を下回るとバルブから漏れが発生する | シートとディスクの間に異物が閉じ込められる。または熱サイクル後のシートの位置ずれ | ノズルシートラップのホットトルクを実行します。注入口を窒素でフラッシュします。漏れが続く場合は、青色光の下でシートの平坦度を検査し、ディスクを再ラップするか交換してください。 |
| 液体供給中のバルブのチャタリングまたはバタつき | 入口圧力損失が 3% を超えている (取り付けミス #3 を参照)、またはディスク/リフト機構がシステムの脈動と共鳴している | 入口ラインの直径を大きくします。パルセーション ダンパーや、より広いブローダウン バンドを備えた柔らかいスプリングを追加します。液体のチャタリングが持続する場合は、減衰を高めるためにソフトシートディスクに変換することを検討してください。 |
| シートはワイヤーで引かれた縞模様で侵食されている | 液体使用時の部分開放時のキャビテーション。または蒸気ライン内のフラッシュ凝縮水 | 下流側の背圧レギュレーターを設置して最小背圧を維持し、キャビテーションを防止します。 Stellite 6 硬化シートとディスクにアップグレードしてください。 |
| スプリングの設定値が 5% を超えて下方にドリフトしています | バネの疲労または応力緩和。多くの場合、バネの定格 (通常、クロムシリコンの場合は 450°F) を超える温度への曝露によるものです。 | スプリングを耐熱合金(インコネル718)に交換します。ボンネットの換気により、隣接する配管からの熱の浸入が防止されていることを確認します。設定圧力をリセットし、監視タグを付けます。 |
| ベローズ破断(ベローズバルブ) | 過剰なフルストロークサイクルによる疲労亀裂。またはベローズ内に閉じ込められた凝縮水による化学的攻撃 | ベローズエレメントを交換します。ボンネットに水抜き穴を追加して、閉じ込められた液体を排出します。保守点検の頻度を 6 か月ごとに増やすことを検討してください。 |
重要な修理(シートの研磨、スプリングの交換、ディスクの交換)を行った後は、バルブをリセットし、認定されたテストスタンドでテストする必要があります。 工場の空気を使用した単純なベンチテストでは、適合性を確認するのに十分ではありません。 ASME 認定の修理施設は、元の国家検査委員会検査コード (NB-23) 手順に従って、窒素または蒸気を使用して完全な設定圧力とシートの気密性テストを実行します。多くの工場では、交換用のスプリング式安全リリーフバルブを定期的にスケジュールしており、取り外したバルブがオーバーホールに出す間に現物で交換できるため、プロセスのダウンタイムが最小限に抑えられます。
コスト分析: 輸入バルブと国産バルブの総所有コスト
2 インチのスプリング式安全リリーフバルブの購入価格は、材質と認証に応じて 400 ドルから 3,000 ドルの範囲です。 10 年間の運用期間にわたって、初期購入にかかる費用は総コストの 12 ~ 15% にすぎません。サービスの交換、スペアパーツ、および 1 回の計画外の停止により、調達コストが大幅に削減されます。真の TCO 比較では、初期コスト、スペアパーツの入手可能性、テクニカル サポートの応答時間、予想されるオーバーホール間隔を比較する必要があります。
| 原価構成要素 | 輸入バルブ (典型的な極東ソース) | 国産バルブ(例:500Xシリーズ) |
|---|---|---|
| バルブの初期購入 | 1,200ドル | 1,800ドル |
| スペアパーツ(ソフトグッズ一式、スプリング、ディスク) | $900 (リードタイム60日) | $450 (国内在庫) |
| 年次検査と再認定 (5 年間で 2 サイクル) | 600 ドル (サードパーティのラボに送信、納期は 4 週間) | $400 (認定ローカル サービス センター、5 日以内) |
| 計画外停止コスト — 5 年に 1 回の故障を想定 (労働力の生産損失、36 時間) | 14,000 ドル (スペアパーツの遅延により停止期間が延長) | 8,000 ドル (部品の特急発送により、停止が 18 時間短縮されます) |
| テクニカル サポート (エンジニアリング コール、フィールド アドバイザリー) | $0 (限定的な電子メールサポート、言語の壁) | 0 ドル (4 時間以内にエンジニアが直接応答) |
| 5 年間の合計 TCO | 16,700ドル | 10,650ドル |
国内オプションでは、初期価格が 50% 高いにもかかわらず、総コストが 36% 低くなります。変動要因はダウンタイムです。 スペアパーツの不足により 36 時間の停止が 1 回発生すると、15 年間の購入価格の節約が失われます。 1 時間あたり 5,000 ドルの製品を生産する化学工場では、計算はさらに偏ったものになります。現在、多くのプラント信頼性管理者は、重要なサービスごとに 1 つの完全な予備バルブを現地在庫し、サイトまたは地域の倉庫に 24 時間保証付きで保管することを義務付けています。この戦略は以下と効果的に組み合わされます。 ステンレス鋼のフランジ付きゲートバルブ 分離と専用のリリーフバルブスキッドを備えており、単一ユニットの故障によって保護層が分離されることはありません。